


Language

Domov / Správy / Správy z priemyslu / Tepelne indukčné vložky pre farmaceutické fľaše: výber a utesnenie
Tepelne indukčné vložky pre farmaceutické fľaše: výber a utesnenie
2026.10.01
Naplnená HDPE fľaša opúšťa plniacu linku s uzáverom dotiahnutým podľa špecifikácie. Prechádza pod indukčným tesnením a o niekoľko sekúnd neskôr by sa mala fólia vo vnútri uzáveru prilepiť k okraju fľaše. Ak je nastavenie vložky, uzáveru alebo tesnenia nesprávne, balenie môže vyzerať dobre, ale neprejde testom tesnosti. Tepelne indukčná vložka preto nie je bežný fóliový disk. Je súčasťou zapečateného systému, ktorý zahŕňa uzáver, povrchovú úpravu hrdla nádoby, indukčný uzáver a kontroly kvality. Táto príručka vysvetľuje, čo vložka robí, ako ju vybrať, kde zlyhávajú tesnenia a čo treba overiť pred výrobou.
Čo je tepelná indukčná vložka a čo obsahuje
Tepelne indukčná vložka je viacvrstvové tesnenie, ktoré je umiestnené vo vnútri uzáveru. Keď uzavretá nádoba prechádza indukčným poľom, vrstva hliníkovej fólie sa zahrieva vírivými prúdmi. Teplom sa roztaví polymérna vrstva tepelného spoja na strane nádoby. Tlak z uzáveru drží zmäkčenú vrstvu na okraji fľaše; po ochladení zostáva fólia pripojená k nádobe a vytvára utesnenú membránu.
| Vrstva | Bežný materiál | Primárna funkcia | Čo overiť |
|---|---|---|---|
| Fólia | Hliníková fólia | Vytvára teplo a poskytuje vlhkosť a kyslíkovú bariéru | Hrúbka, vodivosť, dierky, trieda |
| Tepelné tesnenie | Polymérny náter alebo vosková zmes | Pri zahriatí priľne k okraju nádoby | Kompatibilita s HDPE, PP, PET, sklom; pevnosť tesnenia |
| Podpora | Kartón, pena, PET, buničina | Podporuje vložku v uzávere a kontroluje kompresiu | Hrúbka, hustota, odpruženie, strih uzáveru |
Ako funguje tepelné indukčné tesnenie
Indukčné tesnenie je bezkontaktný proces. Tesniaca cievka vytvára striedavé elektromagnetické pole. Hliníková fólia vo vložke sa zahrieva a vrstva tepelného spoja sa roztaví. Krútiaci moment uzáveru a vrchné zaťaženie nádoby poskytujú tlak na lepenie. Potom, čo nádoba opustí cievku, tesnenie sa ochladí a spevní.
Výsledok riadia štyri premenné:
- Výkon: príliš nízky spôsobuje slabé tesnenia; príliš vysoká horí vložky alebo deformuje čiapky.
- Čas zotrvania: rýchlosť linky mení čas expozície, takže recept pri 60 fľašiach za minútu môže zlyhať pri 120.
- Tlak a krútiaci moment: nízky krútiaci moment vytvára kanály; nadmerný krútiaci moment deformuje uzáver.
- Chladenie: pred manipuláciou alebo etiketovaním musí väzba stuhnúť.
Vytvorte nastavenia so skutočnou nádobou, uzáverom, vložkou, produktom a rýchlosťou linky. Nastavenie skopírované z inej veľkosti fľaše je len východiskovým bodom.
Prečo farmaceutické balenie používa vložky na indukciu tepla
V regulovanom balení podporuje vložka niekoľko funkcií naraz:
- Dôkaz manipulácie: nalepená fólia ukazuje, že nádoba nebola otvorená.
- Prevencia úniku: znižuje riziko úniku kvapaliny počas prepravy.
- Bariéra proti vlhkosti a kyslíku: fólia pomáha chrániť citlivé lieky.
- Kontrola kontaminácie: membrána obmedzuje mikrobiálny prienik.
- Ochrana proti vykradnutiu: je viditeľná poškodená pečať.
Tieto výhody sú dôležité pre injekčné liekovky, infúzne fľaše, fľaše s vakcínami, perorálne tekutiny a diagnostické činidlá. Vložka nenahrádza dobrý uzáver alebo overený proces plnenia, ale je rozhodujúca pre integritu uzáveru nádoby. Napríklad systém uzatvárania liekoviek, ktorý používa hliníkové plastové uzávery na injekčné liekovky musia byť posudzované ako úplná jednotka, nie ako samostatné časti.
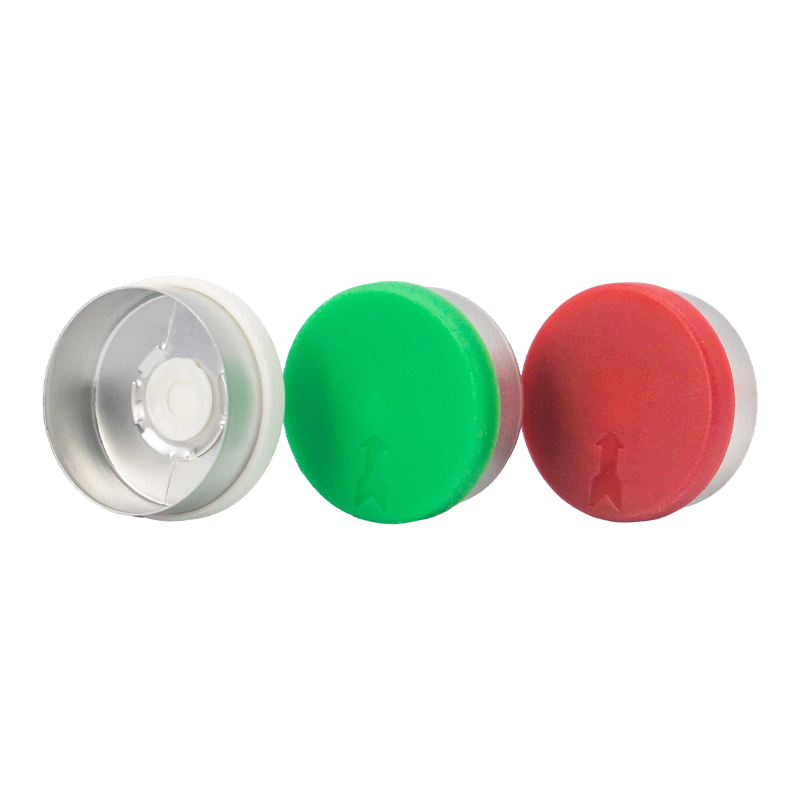 Veľkoobchodné hliníkovo-plastové uzávery pre injekčné liekovky a očkovacie fľaše Kompozitný uzáver injekčnej liekovky s hliníkovým plášťom, plastovou vložkou a gumenou zátkou, určený na ochranu injekčných liekov. Vyrobené v čistých priestoroch GMP s veľkovýrobou hliníkovo-plastových uzáverov. Zobraziť produkt →
Výber správnej vložky pre vašu nádobu a uzáver
Začnite kontajnerom, nie katalógom vložiek. Povrchová úprava hrdla, materiál a stav povrchu určujú, ktorá vrstva tepelného spoja sa spojí. Vložka pre HDPE nemusí spoľahlivo tesniť k PP, PET, sklu alebo potiahnutému okraju. Materiál uzáveru, hĺbka vrecka vložky, dizajn závitu a krútiaci moment tiež ovplyvňujú tlak na tesnenie.
Pred vyžiadaním vzoriek skontrolujte tieto položky:
- Výkres materiálu nádoby a hrdla vrátane priemeru, závitu a rovinnosti pier.
- Typ čiapky a rozmery vrecka vložky.
- Teplota plnenia a či je produkt plnený za horúca, v retorte alebo zmrazený.
- Metóda sterilizácie, ako je etylénoxid, gama alebo autokláv.
- Cieľová rýchlosť linky, model tmelu a rozsah výkonu.
- Požadovaná pevnosť tesnenia, rýchlosť úniku a výkon bariéry.
Penová podložka môže tolerovať viac variácií uzáveru; kartónový podklad môže poskytnúť pevnejšie tesnenie. Nesprávna podložka môže po utesnení vypadnúť z uzáveru alebo sa prilepiť. V prípade infúznych nádob môžu byť uzávery Euro PP s dizajnom sťahovania alebo dvojitého otvoru spárované s kompatibilnými vložkami, ale tesniace okienko musí byť overené.
 Sťahovacie Euro PP uzávery pre infúzne fľaše a fľaše na roztok Polypropylénové uzávery s integrovanými sťahovacími krúžkami umožňujúci prístup bez použitia náradia k fľašiam s infúziou a roztokom. Kompatibilné vložky a parametre tesnenia by sa mali pre danú aplikáciu overiť. Zobraziť produkt →
Bežné poruchové režimy a ako ich diagnostikovať
Väčšina defektov indukčného tesnenia pochádza z nesúladu alebo posunu, nie z jednej zlej vložky. Tabuľka mapuje bežné príznaky na pravdepodobné príčiny a prvé kontroly.
| Symptóm | Pravdepodobná príčina | Prvé kontroly |
|---|---|---|
| Slabé alebo čiastočné tesnenie | Nízky výkon, krátky čas zotrvania, nízky krútiaci moment uzáveru alebo znečistený okraj | Overte výstup tesnenia, rýchlosť linky, krútiaci moment uzáveru a stav okraja |
| Fólia stuck in cap | Prehriatie, nesprávna uvoľňovacia vrstva alebo nadmerné stlačenie uzáveru | Znížte výkon alebo čas zotrvania; skontrolujte konštrukciu vložky a hĺbku uzáveru |
| Spálená alebo zafarbená vložka | Výkon je príliš vysoký, cievka príliš blízko alebo dvojitý prechod cez tesnenie | Zmerajte medzeru cievky; potvrďte, že kontajnery raz prejdú správnou rýchlosťou |
| Netesnosť po utesnení | Kanál pod fóliou, oválny krk alebo poškodený okraj | Skontrolujte povrch hrdla, centrovanie vložky a oblasť tesnenia pomocou testu farbiva alebo vákua |
| Skreslenie uzáveru | Nadmerné teplo alebo tenká stena uzáveru | Skontrolujte živicu uzáveru, hrúbku steny a čas chladenia |
Nenastavujte výkon sám. Teplo, čas, tlak a chladenie sa vzájomne ovplyvňujú. Zmena dodávateľa čiapky alebo šarže vložky môže posunúť okno. Uchovávajte záznamy o nastaveniach tesnenia, krútiacom momente uzáveru, šarži vložky a výsledkoch testov, aby bolo možné sledovať posun.
Nastavenie a overenie procesu pečatenia
Začnite kontrolovanou skúškou s použitím výrobnej nádoby, uzáveru, vložky, produktu a rýchlosti linky. Otestujte nízky, stredný a vysoký výkon a čas zotrvania. Skontrolujte vzor spojenia, či nie je jednotný krúžok bez stôp alebo kanálikov.
Validácia by mala zahŕňať:
- Test odlupovania alebo roztrhnutia tesnenia.
- Skúška netesnosti prieniku farbiva alebo vákuového rozpadu.
- Vizuálna kontrola pokrytia fóliou, záhybov a poškodenia uzáveru.
- Skúška krútiaceho momentu po utesnení a simulovanej preprave.
- Stabilita alebo simulácia prepravy v prípade potreby.
Počas výroby kontrolujte v definovaných intervaloch výkon tesnenia, rýchlosť linky, krútiaci moment uzáveru a kvalitu tesnenia. Uschovajte samostatné recepty pre každú veľkosť fľaše.
Kontroly dodávateľov a kvality
Dodávateľ vložky by mal poskytnúť materiálové špecifikácie, údaje o tepelne pečatnej vrstve, prípadne informácie o migrácii alebo biokompatibilite, vysledovateľnosť šarže a odporúčané tesniace okienka. V prípade farmaceutických obalov, výroba v čistých priestoroch a zdokumentovaný systém kvality znižujú riziko. ISO 9001 a zosúladenie GMP sú praktickými signálmi, že dodávateľ rozumie regulovaným trhom.
Jiangsu Changjiang Lids Co., Ltd. vyrába farmaceutické obaly od roku 2000 a prevádzkuje čisté priestory C A. Jeho sortiment zahŕňa hliníkové uzávery, hliníkové plastové uzávery, uzávery Euro PP a uzávery na injekčné liekovky, infúzne fľaše a perorálne tekutiny. Uvádza ročnú kapacitu 3 miliárd hliníkových a hliníkových plastových uzáverov a 800 miliónov polypropylénových uzáverov so systémami GMP a ISO 9001. Pretože vložka, uzáver a hrdlo fľaše musia spolupracovať, tieto skúsenosti s výrobou uzáverov sú relevantné. Môžete požiadať o vzorky alebo kontrolu vložky na potvrdenie vhodnosti pred výrobou.
Opýtajte sa, ako sa kontrolujú šarže vložiek a ako sa riadia zmeny u dodávateľov fólií alebo fólií. Nový tepelne tesniaci povlak môže zmeniť tesniaci výkon, aj keď hotový uzáver vyzerá rovnako.
Kľúčové poznatky pre výber tepelnej indukčnej vložky
- Ošetrujte vložku ako súčasť kompletného uzatváracieho systému s uzáverom, nádobou, tesnením a procesom.
- Prispôsobte vrstvu tepelného uzáveru materiálu nádoby a spôsobu sterilizácie.
- Ovládajte výkon, čas zotrvania, tlak, krútiaci moment a chladenie v jednom okne.
- Overte pomocou testov netesnosti a pevnosti tesnenia a potom sledujte výrobu.
- Spolupracujte s dodávateľom, ktorý dokumentuje materiály, sledovateľnosť šarží a kontroly čistých priestorov.
Tepelne indukčná vložka vyzerá jednoducho, ale chráni produkt od plniacej linky k pacientovi. Definujte požiadavku, otestujte skutočný systém a udržujte proces pod kontrolou.
Správy
-
Naplnená fľaša perorálnej suspenzie vyjde z linky, zákazník odkrúti uzáver a fóliový kotúč zostane prilepený vo vnútri uzáveru namiesto na okraji fľaše. Neexistuje žiadna peč...
READ MORE -
Fľaštička s vakcínou opúšťa plniacu linku, cestuje kamiónom a prichádza s tenkým filmom tekutiny na ramene. Uzáver je tesný, ale vnútorné tesnenie nikdy nie je spojené. Tepel...
READ MORE -
Plniaca linka s rýchlosťou 200 fľaštičiek za minútu sa náhle zastaví. Každý uzáver z poslednej šarže má voľnú fóliovú vložku a test tesnosti zlyhá. Na vine je málokedy samotn...
READ MORE -
Naplnená HDPE fľaša opúšťa plniacu linku s uzáverom dotiahnutým podľa špecifikácie. Prechádza pod indukčným tesnením a o niekoľko sekúnd neskôr by sa mala fólia vo vnútri uzá...
READ MORE
Súvisiace produkty
-

Ochranný a sterilný obalový roztok určený na skladovanie kontaktných šošoviek. Polypropylénová (PP) nádoba s integrovaným fóliovým tesnením zaisťuje integritu produktu, zadržiavanie vlhkosti a ochr...
Zobraziť viac -

Bezpečné a nízkoprofilové podporné riešenie navrhnuté na bezpečné držanie infúznych nádob v klinickom a ošetrovateľskom prostredí. Jeho plochý dizajn zaisťuje stabilné zavesenie na stenu a ľahký pr...
Zobraziť viac -

Bezpečné a ergonomické podporné riešenie navrhnuté na bezpečné držanie infúznych nádob v klinickom a ošetrovateľskom prostredí. Jeho dizajn rakety s integrovanou rukoväťou zaisťuje stabilné, prenos...
Zobraziť viac -

Spoľahlivé tesniace riešenie s ochranou proti poškodeniu určené pre štandardné infúzne fľaše. Zabezpečuje integritu tesnenia nádoby a bezpečný prístup ihly pre tekuté lieky. Je vybavený plastovo...
Zobraziť viac -

Hliníkové tesnenie, ktoré zaisťuje falšovanie na úplné odstránenie. Vyznačuje sa vopred ryhou odtrhávacou líniou pre ľahké otváranie: jednoduchým potiahnutím za uško odtrhnite celý uzáver pozdĺž ry...
Zobraziť viac -

Hliníková plomba indikujúca porušenie, určená pre injekčné liekovky. Má integrovaný sťahovací krúžok, ktorý po potiahnutí odstráni celý hliníkový uzáver z hrdla injekčnej liekovky, pričom gumová zá...
Zobraziť viac
-
Kontaktujte nás
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 č. 1 Mingzhu Road, Youfang Industrial Park, Yangzhong City, Zhenjiang, Jiangsu, Čína
Informácie uvedené na tejto webovej stránke sú určené len na použitie v krajinách a jurisdikciách mimo Čínskej ľudovej republiky.
-
Produkt
Hliníkovo-plastové uzávery Hliníkové uzávery Euro PP čiapky PP obaly na kontaktné šošovky s fóliovým tesnením Plastový vešiak na infúznu fľašu Plastová plechovka -
WhatsApp
Chris

-
WeChat
Lilian

Autorské práva © 2025 Jiangsu Changjiang Lids Co., Ltd. Všetky práva vyhradené.
Výrobca farmaceutických obalov OEM
Dodávateľ farmaceutických uzáverov
